- Что такое бесшовная сварка ПВХ окон и чем она отличается от обычной
- Основные технологии сварки профиля ПВХ
- Оборудование: чем оснащают современные линии
- Подготовка профиля к сварке: основные требования
- Ключевые параметры процесса и их влияние
- Контроль качества сварного соединения
- Типичные дефекты и способы их устранения
- Финишная обработка шва и эстетика
- Пошаговая инструкция: от резки до проверки
- Применение бесшовной сварки в архитектуре и дизайне
- Экономика внедрения технологии
- Экологические и нормативные моменты
- Как выбрать оборудование и подрядчика
- Мой опыт: что действительно работает на практике
- Будущее: куда движется отрасль
- Рекомендации для тех, кто только начинает
Бесшовная сварка ПВХ окон — не просто модный термин в производстве оконных систем. Это технология, которая меняет внешний вид и эксплуатационные качества готового изделия, позволяет добиться аккуратных углов без видимых швов и повысить герметичность конструкции. В этой статье я подробно расскажу о принципах работы, оборудовании, типичных ошибках и о том, как контролировать качество на каждом этапе производства.
Что такое бесшовная сварка ПВХ окон и чем она отличается от обычной
Под бесшовной сваркой обычно понимают метод соединения концов профиля так, чтобы в зоне угла не было выраженного наплыва или видимого шва. В классической стыковой сварке после прогрева и сжатия остаётся наплыв материала, который затем часто обрезают и шлифуют. Бесшовный вариант ориентирован на минимизацию этих наплывов прямо при сварке или на получение наплыва, легко удаляемого без повреждения поверхности.
Такая технология влияет не только на внешний вид. Умелая регулировка процесса обеспечивает равномерное проплавление стенок профиля и уменьшает концентрацию напряжений в угловой зоне. В результате повышается долговечность и улучшаются теплотехнические характеристики окна, так как уменьшается вероятность микропроникновений воздуха и влаги в углах.
Основные технологии сварки профиля ПВХ
Существует несколько подходов к соединению оконных профилей, и не все они одинаково подходят для получения бесшовного результата. Наиболее распространены сварка на горячей плите, горячим воздухом и ультразвуковая сварка. Каждый метод имеет свои сильные стороны и ограничения, а выбор зависит от конструкции профиля, требований к внешнему виду и объёма производства.
Важно понимать, что термин «бесшовная» охватывает не только сам метод плавления, но и технологию подготовки и обработки кромок, настройку станка и систему контроля. Даже самая современная машина без корректной подготовки деталей не даст идеального результата.
Сравнительная таблица методов
| Метод | Принцип | Плюсы | Минусы |
|---|---|---|---|
| Горячая плита (butt welding) | Нагрев торцов профиля на горячей поверхности до размягчения и сжатие | Надёжный шов, простота эксплуатации | Может оставаться наплыв, требует точной регулировки времени и давления |
| Горячий воздух | Сопряжение кромок с подачей прогретого воздуха и последующим прессованием | Меньше наплыва, подходит для сложных форм | Чувствителен к чистоте поверхности и настройкам температуры |
| Ультразвуковая сварка | Локальный разогрев за счёт ультразвуковых колебаний в зоне стыка | Очень аккуратный шов, быстрая цикличность | Ограничения по толщине и геометрии профиля, высокая стоимость оборудования |
Оборудование: чем оснащают современные линии
Станок для бесшовной сварки — это не просто нагревательная плита и тиски. В современных линиях есть система позиционирования, цифровое управление параметрами, датчики температуры и давления, автоматические фрезерные узлы для подрезки угла. Профессиональное оборудование позволяет точно повторять алгоритм сварки для каждой партии изделий.
Наличие кондуктора с шаблонами и система быстрой смены приспособлений важны для мелкосерийного производства. Для крупных линий приоритетом становится автоматизация загрузки и выгрузки, интеграция с системами учёта и контроля брака.
Подготовка профиля к сварке: основные требования
Качество стыка начинается задолго до сварочной операции — с резки и подготовки кромок. Края должны быть строго под 90 градусов, без задиров и загрязнений. Даже небольшой пыльный налёт или следы масла способны повлиять на проплавление и привести к дефекту, который потом трудно исправить без переделки угла.
Перед сваркой профиль нужно очистить, при необходимости обезжирить специальными средствами, не оставляющими следов. Рекомендуется проверять геометрию деталей: отклонение угла или длины приводит к зазору, который снижает прочность шва и ухудшает внешний вид.
Ключевые параметры процесса и их влияние
На результат влияют три базовых параметра — температура нагрева, давление при сварке и время выдержки. Эти показатели связаны между собой: повышение температуры позволяет снизить время, но увеличивает риск прожога. Слишком низкая температура или короткая выдержка дадут неполный проплав.
Практически все производители профилей указывают рекомендованные параметры для своих систем, и производитель оборудования настраивает режимы исходя из этих рекомендаций. Универсального рецепта нет, поэтому серии тестовых сварок обязательны при вводе в производство нового профиля.
Примерный порядок регулировок
- Установите температуру по рекомендациям профиля и оборудуйте контрольный датчик.
- Выполните пробную сварку и осмотрите наплыв, пластичность шва и симметрию.
- Скорректируйте давление и время до получения равномерного проплавления без прожога.
Контроль качества сварного соединения
Внешняя оценка — лишь первый шаг. Осмотр шва на наличие пропусков, смещений и внешних дефектов выполняется у 100% изделий. После этого проводят функциональные испытания: проверку герметичности, прочности на разрыв и соответствие геометрии. Для оконных конструкций применимы стандарты, определяющие критерии герметичности и сопротивлению ветровой нагрузке.
Стандарты EN 12207, EN 12208 и EN 12210 описывают методы испытаний на воздухопроницаемость, водонепроницаемость и сопротивление ветровой нагрузке. Соответствие этим нормам — ключевой показатель качества готового окна. На производстве стоит иметь стенд для проверки образцов и протоколы, фиксирующие параметры, при которых проводилась каждая сработка.
Типичные дефекты и способы их устранения
Самые частые проблемы — непровар (недоплавление), прожог, усадочные раковины и смещение кромок. Непровар проявляется как видимый зазор в зоне шва или как снижение механической прочности при разрывных испытаниях. Причины — низкая температура, недостаточное давление или грязь на кромках.
Прожог выглядит как вдавленная или оплавленная зона, иногда нарушающая геометрию угла. Это следствие слишком высокой температуры или длительного контакта с нагревателем. Для устранения нужно пересмотреть режимы и, при необходимости, заменить нагревательный элемент — он может иметь зоны перегрева.
- Неправильный профиль резки — отрегулируйте пилу и проведите циклическую проверку торцов.
- Неровная подача — проверьте систему позиционирования и фиксации.
- Плохая очистка — внедрите контроль чистоты рабочей зоны и используйте безворсовые салфетки.
Финишная обработка шва и эстетика
Даже при корректной бесшовной сварке иногда требуется лёгкая доводка угла — аккуратная зачистка наплыва фрезером или ручной доводкой. Для сохранения внешнего вида профиля применяют специальные фрезы с контролем глубины съёма, чтобы не повредить лицевую поверхность. Фрезерование должно быть точным и одинаковым для всех углов одного изделия.
Покраска или ламинация профиля налагают свои ограничения: некоторые поверхности чувствительны к дополнительной механической обработке. При ламинации важно, чтобы зона шва оставалась ровной — иначе нарушение рисунка будет бросаться в глаза. Поэтому при выборе финишной обработки руководствуйтесь рекомендациями производителя профиля и финишных покрытий.
Пошаговая инструкция: от резки до проверки
Ниже — сокращённый алгоритм рабочей операции, пригодный для большинства производств. Этот порядок помогает систематизировать работу и снизить число брака. На каждом шаге важно фиксировать параметры и результаты, чтобы можно было отследить причину в случае дефекта.
1. Проверка и маркировка заготовок. Убедитесь, что длина и угол реза соответствуют заказу.
2. Очистка и обезжиривание кромок. Используйте безворсовые салфетки и рекомендованные чистящие составы.
3. Установка в кондуктор и фиксация. Крепление должно исключать смещение при сварке.
4. Настройка режима сварки по типу профиля. Задайте температуру, давление и время и проведите контрольный цикл.
5. Выполнение сварки и первичный визуальный контроль. Осмотрите наплыв и симметрию шва.
6. Если требуется, фрезерование и зачистка шва. Используйте шаблоны для единообразия.
7. Контрольные испытания: герметичность, геометрия, прочность. Запишите результаты в журнал качества.
8. Упаковка и маркировка изделия перед отгрузкой. Наклейте бирку с режимами сварки для возможного анализа.
Контрольный чек-лист перед отправкой
- Внешний вид углов — отсутствие видимых трещин и неровностей.
- Соответствие геометрии размерам заказа.
- Результаты испытаний на воздухопроницаемость и водонепроницаемость в пределах нормы.
- Документация с параметрами сварки и датой производства.
Применение бесшовной сварки в архитектуре и дизайне
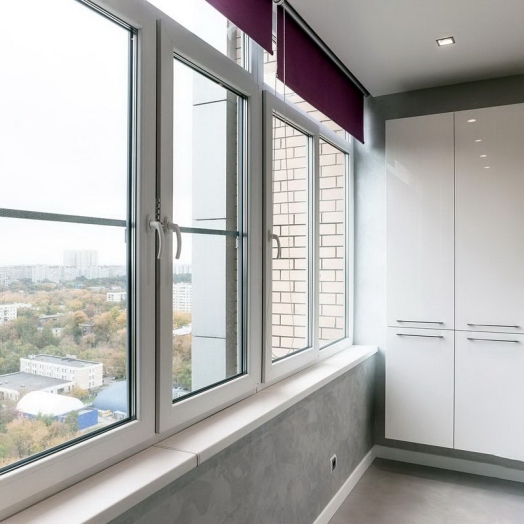
Для архитекторов и дизайнеров незаметные углы — важный аргумент. При больших остеклениях и минималистичных рамах видимые швы нарушают чистоту линий. Бесшовный угол помогает создать цельную визуальную поверхность и улучшает светораспределение благодаря ровным уровням перепада на гранях конструкции.
В сфере премиум-окон клиенты готовы платить за эстетику и отсутствие дефектов. Однако ценность технологии не только во внешнем виде — аккуратные швы уменьшают необходимость в дополнительных герметиках и компонентах, что снижает риск обслуживания в будущем.
Экономика внедрения технологии
Внедрение оборудования для бесшовной сварки — инвестиция, которая окупается за счёт снижения брака и повышения скорости обработки. Первоначальные затраты на высокоточное оборудование и обучение персонала могут быть заметными, но экономия в виде уменьшения ручной доводки и возвратов клиентов быстро нивелирует эти расходы.
Важно учитывать и фактор репутации. Поставщики, которые предлагают визуально безупречные изделия, получают премии за качество и снижают расходы на гарантийные случаи. Для мелких мастерских решение может быть поэтапным: начать с улучшения процессов и ручной доводки, затем перейти к автоматике по мере роста заказов.
Экологические и нормативные моменты
Современные ПВХ-профили и технологии сварки проектируются с учётом требований по безопасности и минимизации выбросов. В отличие от клеевых соединений, где используются растворители, при корректной сварке дополнительных летучих веществ практически нет. Тем не менее важно контролировать рабочую зону и обеспечивать вентиляцию, особенно при старых или непроверенных смесях профилей.
Соответствие европейским и национальным стандартам — обязательное условие для вывода продукции на рынок. Наличие отчётов испытаний и протоколов контроля качества необходимо не только для коммерции, но и для внутреннего менеджмента риска.
Как выбрать оборудование и подрядчика
При выборе станка обратите внимание на репутацию производителя, наличие сервисной поддержки и обучающих программ. Машины с цифровым управлением и возможностью сохранять профили режимов удобнее для серийного производства. Для небольших мастерских имеет смысл рассматривать компактные полуавтоматы, которые занимают меньше места и дешевле в обслуживании.
При подборе подрядчика по сварке окон спрашивайте об испытаниях, запросите образцы и запросы на тесты. Надёжный поставщик покажет протоколы по EN-стандартам, предложит гарантии на шов и предоставит запись параметров каждой партии. Не экономьте на приемочном контроле — это тот пункт, где экономия ведёт к росту рекламаций.
Вопросы, которые стоит задать поставщику
- Какие режимы сварки вы используете для моего типа профиля?
- Есть ли у вас протоколы испытаний по стандартам для окон?
- Как вы контролируете однородность качества между партиями?
- Какие меры вы предпринимаете при обнаружении брака?
Мой опыт: что действительно работает на практике
За годы работы с производителями окон я видел, как одна и та же модель станка выдаёт разный результат в разных цехах. Ключевое различие — дисциплина технологов: регулярная проверка пил и чистота рабочего места решают больше, чем редкая перенастройка под «универсальный режим». Лично я рекомендую начинать с малого — проводить тесты на 20–30 образцах и фиксировать каждый шаг.
Однажды я посетил фабрику, где внедрение аккуратной процедуры зачистки и простая замена фрезы сократили количество возвратов на 60%. Оборудование оставалось прежним, изменился лишь подход к подготовке и учёт параметров. Это наглядно показало: технологии важны, но дисциплина и контроль качества — решающие факторы.
Будущее: куда движется отрасль
Развитие автоматизации и внедрение цифровых систем контроля обещает сделать бесшовные углы стандартом для массового производства. Уже сейчас появляются линии, где каждая операция записывается, и в случае жалобы можно получить полную картину процесса по серийному номеру изделия. Это улучшает прослеживаемость и ускоряет анализ дефектов.
Кроме того, растёт интерес к сочетанию сварки и тонких декоративных покрытий, которые требуют особенно аккуратной обработки швов. Производители профилей и оборудования стремятся к совместным решениям, позволяющим минимизировать ручные операции и ускорить время выхода изделия в продажу.
Рекомендации для тех, кто только начинает
Если вы планируете внедрять бесшовную технологию в своём цехе, начните с чёткой регламентации процессов. Разработайте протоколы подготовки профиля, проведите обучение персонала и заведите журнал параметров сварки. Маленькие вложения в контроль и обучение дают более высокую отдачу, чем покупка самого дорогого станка.
Не забывайте о тестах с реальными профилями и фурнитурой. Часто отличная сварка на чистом профиле «в лаборатории» не даёт такого же результата при работе с армированием или установленными уплотнителями. Планируйте пилотную серию перед масштабированием производства.
Технология, о которой идёт речь, сочетает инженерную аккуратность и художественную точность. Правильно организованный процесс даёт окна, которые выглядят современно, служат дольше и реже начинают доставлять проблемы владельцам. Начните с малого блок‑проекта, отработайте режимы и внедряйте автоматизацию по мере роста объёма — и бесшовные углы скоро станут вашей конкурентным преимуществом.