- Что такое стеклопакет и почему его производство важно
- Основные материалы и виды стекла
- Этапы производства: общий обзор
- Оборудование: от простого до полностью автоматизированного производства
- Нормы, испытания и долговечность
- Как производственные решения влияют на тепло- и звукоизоляцию
- Частые дефекты и способы их устранения
- Экологические аспекты и утилизация
- Логистика, упаковка и монтаж
- Бизнес-аспекты: ценообразование и факторы, влияющие на стоимость
- Советы для стартапов и небольших мастерских
- Инновации и тенденции в производстве
- Личный опыт: что я видел на реальных линиях
- Практический финал: как улучшить производство без больших затрат
Производство стеклопакетов — это сочетание точных технологических операций, контроля качества и инженерного подхода к деталям. В этой статье я расскажу, как из простого листа стекла получается герметичная многослойная структура, которая сохраняет тепло, гасит шум и защищает от ультрафиолета. Пошагово разберём материалы, этапы производства, оборудование, контроль качества и современные тренды в отрасли.
Что такое стеклопакет и почему его производство важно
Стеклопакет — это набор из двух или более стекол, разделённых дистанционными рамками и уплотнённых по периметру. Внутреннее пространство часто заполняют инертным газом или оставляют вакуумным, чтобы повысить теплоизоляционные свойства. Я хочу, чтобы читатель понял: это не просто «окно», а комплексная сборка, где каждая деталь влияет на конечный результат.
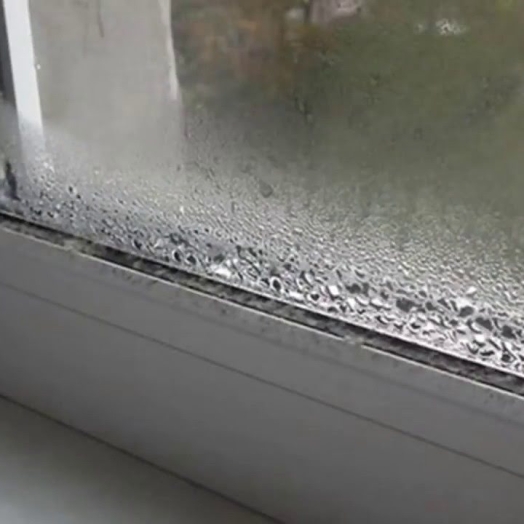
Качество изготовления напрямую сказывается на долговечности и эксплуатационных свойствах. Неплотная герметизация приводит к запотеванию, потере газа и ухудшению теплопоказателей. Поэтому производственный процесс должен быть предельно выверен и контролируем на каждом этапе.
Основные материалы и виды стекла
Для изготовления используют разные виды стекла, и выбор зависит от требований к теплу, светопропусканию и безопасности. Рассмотрим основные типы и их назначение.
В таблице приведены типы стекла и их характеристики, чтобы было проще соотнести материал с задачей.
| Тип стекла | Назначение | Ключевые свойства |
|---|---|---|
| Флоат-стекло | Базовый материал для большинства пакетов | Ровная поверхность, однородность, дешевле |
| Стекло с низкоэмиссионным покрытием (Low-E) | Энергоэффективные окна | Отражает инфракрасное тепло, пропускает свет |
| Триплекс (ламинат) | Безопасность и защита от проникновения | Пленка между слоями, не рассыпается при разрушении |
| Закалённое стекло | Устойчивость к ударам и термическим нагрузкам | Повышенная прочность, ломается на мелкие безопасные куски |
Этапы производства: общий обзор
Процесс делится на последовательные этапы: приём и проверка сырья, раскрой листов, мойка, сушение, подготовка дистанционной рамки, сборка, удаление влаги, первичное и вторичное уплотнение, запиливание газом, отверждение. Каждый шаг имеет свои тонкости и критические параметры.
Я подробно опишу ключевые операции, чтобы была видна логика процесса и причина, почему именно так делают технологи на производстве.
Приём и проверка сырья
Качество готового изделия начинается с качества стекла и вспомогательных материалов. На приемке проверяют геометрические размеры, наличие дефектов, толщина, маркировку и целостность упаковки. Любая царапина или инородное включение могут проявиться в готовом пакете.
Также контролируют дистанционные рамки, герметики и влагопоглотители. Нередко производитель сталкивается с тем, что поставщик присылает материал с несоответствием, и это лишает денег при дальнейшей переработке.
Распил и кромкообработка
Листы стекла поступают на раскрой по заданным размерам. Современные линии используют автоматические станки с маркировкой и программным раскроем, что уменьшает количество отходов. Важно учитывать припуски на монтаж в раму и допуски по размерам.
После раскроя иногда необходима обработка кромки: шлифовка для удаления остроты и подготовки к герметичному соединению. Для особо ответственных изделий применяют полировку кромок.
Мойка и сушение
Перед сборкой стекла нельзя оставлять грязь или масляные следы. Мойка выполняется в машинах с роликами и щелочными растворами, которые удаляют пыль, смолы и скотч-следы. Последующий поток горячего воздуха удаляет влагу и обеспечивает чистоту поверхности.
Для стекол с покрытием Low-E используются специальные режимы, чтобы не повредить слой. Небрежность на этом этапе приводит к дефектам, заметным при эксплуатации и измерениях светопропускания.
Подготовка дистанционной рамки и осушителя
Дистанционная рамка разделяет стекла и обеспечивает необходимый газовый объём. Современные решения — тёплые рамки из полимеров с термоизоляцией. Внутрь рамки закладывают влагопоглотитель, который поддерживает низкую влажность внутри пакета.
Качество осушителя и правильность его загрузки критичны для предотвращения конденсата между стеклами. Производители часто указывают долю влаги, допустимую в пределах пакета, и это значение должно контролироваться.
Сборка и первичное уплотнение
Сборка начинается с укладки первого стекла на стол, установки рамки и вкладывания второго стекла. Затем применяют первичный герметик, обычно на основе бутилкаучука, который обеспечивает мгновенную адгезию по периметру. Эта полоска удерживает конструкцию в нужном положении и предотвращает проникновение влаги до нанесения вторичного герметика.
Технологическая точность важна: перекосы, неплотности и загрязнения по кромке приводят к нарушению герметичности. Автоматические прессы и позиционирующие системы сокращают ошибки.
Вторичное уплотнение и полимеризация
Вторичный герметик обеспечивает долговременную герметичность и механическую прочность. Чаще всего применяют силиконовые, полиуретановые или полисульфидные составы, в зависимости от требований к адгезии и долговечности. Нанесение происходит по периметру с постоянным контролем толщины слоя.
Некоторые линии предусматривают термообработку для ускорения отверждения, но чаще полимеризация идёт при комнатной температуре. Время полного набора прочности может варьироваться от дней до недель в зависимости от состава.
Заполнение инертным газом
Для повышения теплоизоляции пространство между стеклами заполняют аргоном или криптоном. Процесс требует специального оборудования, которое позволяет контролировать концентрацию газа и степень вытеснения воздуха. Правильная заправка улучшает U-значение и снижает конвекционные потери.
Старые технологии иногда заменяли газовый заправку вакуумной камерой, но вакуумные стеклопакеты пока дороже в производстве и требуют иных уплотнений.
Контроль качества и маркировка
После сборки каждое изделие проходит визуальный осмотр на наличие полос, пузырей, частиц и других дефектов. Далее следует проверка размеров, геометрии и толщины герметичных швов. Некоторые предприятия применяют калибровочные станции с оптическим контролем.
Наконец, производят маркировку с указанием даты изготовления, типа заполнения и серийного номера. Это упрощает гарантийные обязательства и отслеживание при рекламациях.
Оборудование: от простого до полностью автоматизированного производства
Линия для изготовления стеклопакетов может быть простой и мобильной или полностью автоматизированной с роботизированными станциями. Выбор оборудования определяет производительность и уровень вложений.
Типичное оборудование включает столы для раскроя, мойки, линии сборки с пазовыми столами, прессы, станции для нанесения герметиков и установки рамок, газонаполнительное оборудование и контрольно-измерительные приборы.
Автоматизация и роботы
Автоматизация снижает количество человеческих ошибок, улучшает повторяемость и повышает скорость. Роботы берут на себя тяжёлую и точную работу: подачу стекла, позиционирование, нанесение герметика. Это важно при массовом производстве стандартных оконных блоков.
Однако для индивидуальных заказов или сложных форм полная автоматизация не всегда оправдана. Небольшим мастерским выгоднее иметь гибкие полуавтоматические линии.
Инструменты контроля
Ключевые измерения включают оценку концентрации газа, влагосодержание внутри пакета, прочность швов и визуальные дефекты. Современные приборы позволяют делать неразрушающий контроль, фиксируя данные в базах для последующего анализа.
Инвестиции в контрольную аппаратуру окупаются за счёт сокращения брака и повышения репутации производителя.
Нормы, испытания и долговечность
Стандарты определяют, какие требования должен выполнять стеклопакет по герметичности, прочности и энергоэффективности. В Европе, например, широко применяется стандарт EN 1279, который регламентирует характеристики и методы испытаний.
Ключевые тесты: измерение герметичности, испытание на паропроницаемость, стойкость герметика к ультрафиолету и циклическим температурным перепадам, а также проверка содержания газа. Регулярные выборочные испытания необходимы для подтверждения стабильности качества.
Типичные методы испытаний
Для определения герметичности применяют вакуумные камеры или методы газовой трассерной детекции. Паропроницаемость проверяют в климатических камерах при ускоренных условиях. Более простые проверки включают визуальный осмотр в условиях повышенной влажности для обнаружения запотевания.
Эти тесты помогают выявить ошибки технологического процесса и выбрать корректирующие мероприятия.
Как производственные решения влияют на тепло- и звукоизоляцию
Толщина стекол, расстояние между ними, наличие Low-E покрытия и заполнение аргоном — все эти параметры прямо влияют на коэффициент теплопередачи и акустические свойства. Чтобы улучшить энергосбережение, выбирают комбинации, оптимизированные для климатической зоны.
Например, двойной пакет с Low-E и аргоном может обеспечить существенную экономию энергии в умеренном климате. В шумных районах применяют многослойные и ламинированные решения для снижения проникновения звука.
Примеры влияния параметров
Если увеличить ширину камеры между стеклами, это уменьшит теплопотери, но одновременно может снизить прочность при ветревой нагрузке. Использование тёплой рамки уменьшает мосты холода по краям пакета, что критично для окон с большой площадью.
Выбор всегда компромиссный, и опыт производителя помогает найти баланс между ценой и характеристиками.
Частые дефекты и способы их устранения
На практике встречаются такие проблемы, как запотевание между стеклами, потеря газа, пузыри в герметике, некорректное прилегание дистанционной рамки. Причины часто связаны с грязью, неправильной загрузкой осушителя или нарушением режима отверждения.
Устранение требует анализа технологической цепочки: от смены поставщика материалов до модернизации линии и обучения персонала. Иногда достаточно ввести дополнительный контрольный пункт, чтобы сократить количество рекламаций.
Типичные решения
Для предотвращения запотевания увеличивают объём и качество влагопоглотителя, проводят дополнительную сушку в камере перед герметизацией и контролируют парциальное давление в пакете. Для борьбы с пузырями в герметике применяют корректировку параметров нанесения и скорость подачи.
Важно сохранять статистику дефектов, чтобы выявлять системные проблемы и принимать долгосрочные меры по их устранению.
Экологические аспекты и утилизация
Производство стеклопакетов энергозатратно, особенно при изготовлении и отоплении производственных помещений. Однако стекло — материал полностью пригодный для переработки, что сокращает нагрузку на окружающую среду. Отходы стекла можно дробить и направлять обратно в стекольное производство.
Выбор современных герметиков с меньшим содержанием вредных веществ и переход на энергосберегающее оборудование помогают снизить экологический след предприятия. Некоторые фабрики внедряют замкнутые водные циклы для мойки стекла, экономя ресурсы.
Логистика, упаковка и монтаж
Правильно упакованный стеклопакет должен дойти до объекта без повреждений. Для этого используются деревянные рамы, защитные уголки и плёнки. При транспортировке важно учитывать вибрации и перепады температур, которые могут влиять на герметичность при длительных перевозках.
Монтажники должны знать технологические допуски, чтобы обеспечить совместимость с оконной рамой. Неправильный монтаж может нивелировать все достижения производства, потому важно обучать смежные звенья цепочки.
Бизнес-аспекты: ценообразование и факторы, влияющие на стоимость
На цену стеклопакета влияет множество факторов: стоимость стекла, наличие специальных покрытий, тип дистанционной рамки, использование газа, уровень автоматизации производства и объёмы. Массовое производство стандартизированных изделий снижает себестоимость, а индивидуальные решения под заказ увеличивают цену.
Также важна логистика и сезонность: в периоды высокого спроса срок поставки и цена материалов могут меняться. Малому производителю стоит грамотно планировать закупки и налаживать долгосрочные отношения с поставщиками.
Советы для стартапов и небольших мастерских
Если вы думаете открыть собственное производство, начинайте с полупрозрачной ниши: окна нестандартных форм, ремонт и восстановление старых пакетов, изготовление энергоэффективных блоков под частные проекты. Небольшие объёмы и индивидуальный подход могут обеспечить стабильный поток заказов.
Инвестируйте сначала в качественную мойку и контроль, а автоматизацию добавляйте по мере роста. Хорошее обучение персонала и налаженные процедуры контроля качества дадут больше выгоды, чем дорогие станки без системы качества.
- Начните с одного или двух стандартных типоразмеров
- Инвестируйте в осушители и измерители газа
- Отслеживайте браки и решайте их системно
- Развивайте локальные партнёрства с монтажными организациями
Инновации и тенденции в производстве
Рынок движется в сторону умных и тонких решений. Эволюция стеклопакета включает интеграцию динамических покрытий, электрохромных систем, встроенных солнечных элементов и вакуумных технологий. Эти разработки дают большие обещания, но требуют новых производственных навыков и значительных инвестиций.
Тёплые рамки и улучшенные влагопоглотители — более текущие тренды, которые уже широко применяются. Также растёт интерес к переработке и использованию вторичного стекла, что снижает себестоимость и экологический след.
Личный опыт: что я видел на реальных линиях
За годы работы я видел как небольшая мастерская превращалась в завод с несколькими линиями. Ключевым моментом стала стандартизация операций и введение простых чек-листов на каждом этапе. Однажды простая замена типа осушителя сократила количество рекламаций по запотеванию почти вдвое.
Также запомнился случай, когда при упаковке крупной партии забыли поставить защитные профильные уголки, и при транспортировке несколько пакетов получили повреждения. Это стоило дорого, но стало отличным уроком по важности каждого технологического шага.
Практический финал: как улучшить производство без больших затрат
Подходите к улучшениям поэтапно. Начните с аудита этапов, где теряется больше всего качества. Внедряйте контрольные точки, документооборот и обучение персонала. Небольшие инвестиции в качественные осушители, мойки и измерительную технику часто окупаются быстрее, чем покупка автоматизированной линии.
Помните: долговечность и репутация зависят не от рекламных обещаний, а от стабильного выполнения технологических операций. Если вы сможете постоянно поставлять герметичные, энергоэффективные пакеты, клиенты вернутся снова и порекомендуют вас другим.