- Что это такое — понятие и ключевые признаки
- Короткая история метода
- Технология производства — шаг за шагом
- Физические и оптические свойства
- Виды и модификации: как получить нужный функционал
- Применение в архитектуре и дизайне
- Обработка и механическая обработка
- Качество, дефекты и контроль
- Стандарты и сертификация
- Экономика производства и экологические аспекты
- Рынок и экономические тренды
- Как выбирать и на что обращать внимание при покупке
- Монтаж и уход
- Будущее технологий — куда движется производство
Фраза «стекло флоат» знакома каждому, кто хоть немного интересовался современной архитектурой или оконными технологиями. За ней скрывается простой и в то же время технологически тонкий процесс, который определил облик городов и позволил делать крупные прозрачные поверхности с минимальными искажениями. В этой статье я подробно расскажу, как получается такое стекло, какие у него свойства, где его правильно применять и какие подводные камни нужно учитывать при выборе и обработке.
Что это такое — понятие и ключевые признаки
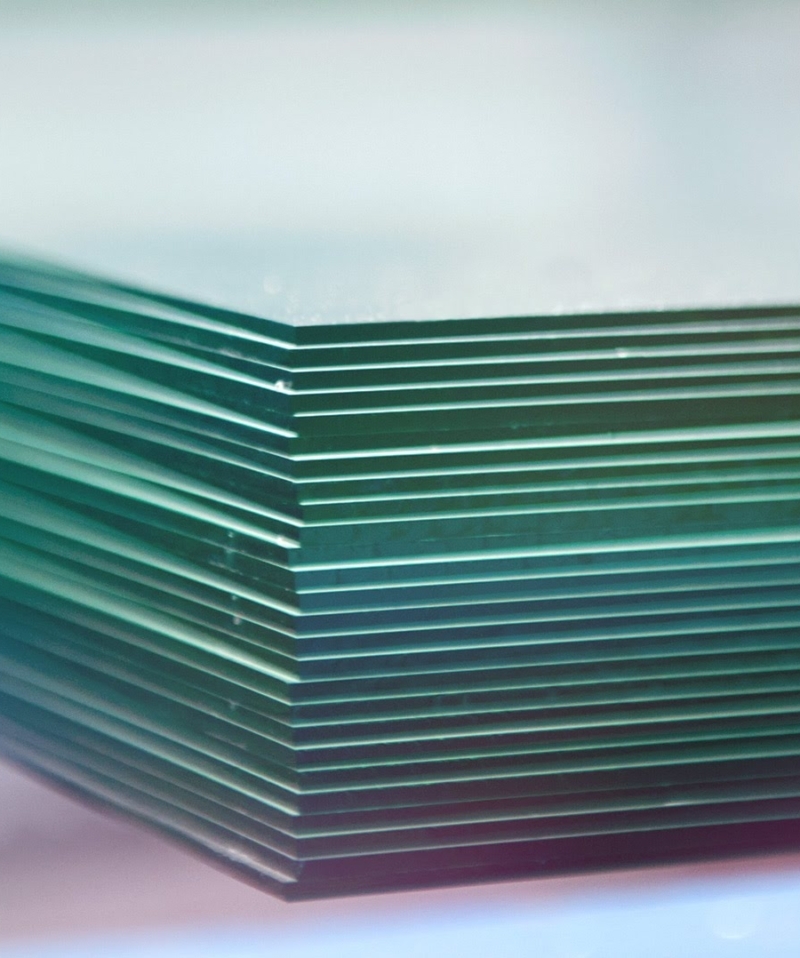
Плоское стекло, получаемое методом флоат, отличается высокой ровностью поверхности и стабильной толщиной по всей величине листа. Технология основана на растекании расплавленного стекла по поверхности металла, что даёт готовому продукту практически идеальную геометрию и однородность оптических свойств.
Ключевые признаки такого материала — прозрачность без выраженной волнистости, одинаковая толщина на больших площадях и минимальное содержание цветовых примесей в стандартных составах. Это делает его базовым выбором для фасадов, окон, витрин и большинства видов внутренней и наружной остеклёнки.
Короткая история метода
Принцип растекания стекла по жидкой поверхности использовали ещё в лабораториях и мастерских, но промышленную жизнь технология обрела в середине XX века. Английская компания, внедрившая этот метод в массовом производстве, изменила рынок плоского стекла за один десяток лет.
С тех пор флоат-процесс совершенствовали: увеличивали размеры ванны, оптимизировали составы шихты и систему охлаждения. Результат — листы большой площади с минимальными дефектами и едиными параметрами по всей длине и ширине.
Технология производства — шаг за шагом
Производство начинается с подготовки сырья: кварцевого песка, соды, известняка и добавок для коррекции цвета и вязкости. Смесь тщательно дозируют, чтобы получить заданный химический состав плавления и необходимые механические свойства готового стекла.
Далее сырьё плавят при высокой температуре в печи. В расплаве удаляют газовые включения и достигают необходимой однородности. Управление температурой критично: слишком высокая или низкая температура ухудшает формирование поверхности и может привести к дефектам.
Растекание по металлу
Главный этап — перемещение расплава на ванну с расплавленным оловом. По зеркальной поверхности олова стекло растекается, выравнивается гравитацией и силой поверхностного натяжения. Именно эта зеркальная опора даёт листу минимальную волнистость и равномерную толщину.
Толщина регулируется скоростью подачи и позиционированием валиков, а также контролем температуры зоны. На этом этапе важно обеспечить стабильность всех параметров, иначе листы получатся с перегибами или изменением толщины по диагонали.
Аннелирование и вывод из ванны
После формирования лист медленно транспортируют через печь аннелирования, где его охлаждают контролируемо для снятия внутренних напряжений. Неправильное охлаждение ведёт к микротрещинам или к непредсказуемому поведению при механической обработке.
Заканчивается процесс подъёмом листа и его первичной резкой. На этом этапе проводят измерения и визуальный осмотр: проверяют наличие включений, разводов и соответствие толщины заданному размеру.
Физические и оптические свойства
Продукт флоат-метода обычно имеет плотность около 2,5 г/см3 и показатель преломления порядка 1,52 для обычных составов. Эти значения мало зависят от размеров листа, зато влияют на оптические и механические характеристики остеклёнки.
Оптическая однородность — одна из главных причин популярности. Листы почти не искажают изображение, что особенно важно для витрин и фасадных конструкций, где требуются чистые визуальные решения.
Сравнительная таблица свойств
Ниже приведена упрощённая таблица сравнения флоат-стекла с другими типами плоского стекла.
| Параметр | Флоат | Прокатное/ламинированное | Традиционное выдувное/ламинированное |
|---|---|---|---|
| Ровность поверхности | Высокая | Средняя | Низкая |
| Однородность толщины | Высокая | Колеблется | Низкая |
| Оптические искажения | Минимальные | Возможны | Выраженные |
| Диапазон размеров | Очень большой | Ограничен | Малый |
Виды и модификации: как получить нужный функционал
Один и тот же лист флоат-стекла служит базой для множества модификаций: закаливание, ламинирование, нанесение покрытий, тонировка и многослойные энергосберегающие пакеты. Комбинируя эти методы, получают стекла с требуемой механической прочностью, безопасностью и теплоизоляцией.
Низкоферрозные варианты дают более чистый цвет и повышенную светопропускную способность. Они особенно важны там, где требуется нейтральная передача цвета и высокая ясность изображения.
Основные модификации
Список наиболее распространённых обработок и их назначение:
- Закаливание — повышает ударную и термическую прочность.
- Ламинирование — обеспечивает безопасность при разрушении и звукоизоляцию.
- Тонировка — контролирует светопропускание и глянец.
- Нанесение Low-E покрытий — снижает теплопотери и улучшает энергоэффективность.
- Многокамерные стеклопакеты — комбинируют функции термоизоляции и шумоизоляции.
Применение в архитектуре и дизайне
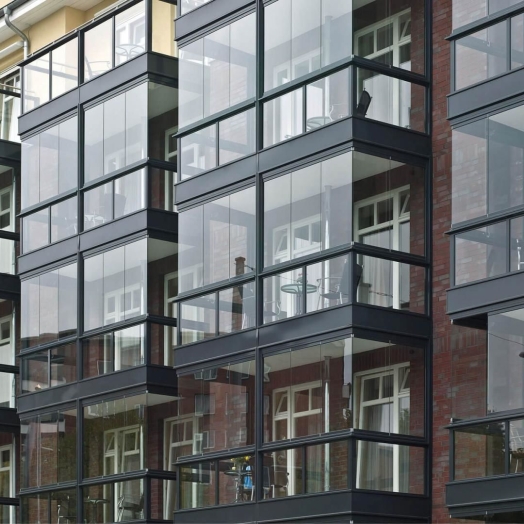
Появление больших листов хорошего качества открывает архитекторам свободу: фасады «от пола до потолка», полностью стеклянные лестницы, прозрачные ограждения. Это позволило создавать пространства с ощущением легкости и максимальной инсоляции.
Внутренний дизайн тоже активно использует эти листы: стеклянные перегородки, столешницы, душевые кабины и декоративные панели. Форм-факторы и качество поверхности делают материал универсальным инструментом.
Из собственного опыта: когда проектировал студию, я выбирал флоат-стекло для межкомнатных перегородок. Результат по уровню света и визуальной чистоте оказался на порядок лучше, чем с обычным прокатным стеклом. Единственный момент — нужно заранее продумать способ крепления и уплотнения, чтобы избежать скрипов и неравномерной усадки.
Обработка и механическая обработка
После производства листы проходят дополнительную механическую обработку: резку, шлифовку кромки, сверление отверстий и создание фасок. Каждая операция требует соблюдения допустимых размеров и зон безопасности вокруг отверстий.
Закаливание — отдельный этап. Оно делается в специальных печах и повышает прочность за счёт создания компрессионного слоя на поверхности. Однако закалённое стекло нельзя резать или сверлить после обработки, поэтому все проёмы и отверстия должны быть сделаны заранее.
Советы по обработке
При резке листа важно учитывать допустимый радиус закругления у кромки и необходимость отступа от краёв при сверлении. Небрежная подготовка приводит к сколам и микротрещинам, которые позже проявятся при нагрузке.
Для гибки применяют предварительный нагрев и профильные формы. Этот метод позволяет получить криволинейные элементы фасадов и интерьеров, но требует контроля температуры и времени выдержки.
Качество, дефекты и контроль
Несмотря на высокое качество, на листах могут появляться дефекты: пузырьки, включения, царапины, микроволны, зоны с изменённой толщиной. Большинство дефектов определяется визуально и измеряется специальными приборами по стандартам.
Существуют нормативы, регламентирующие допустимые дефекты по типам применения. Оконная продукция предъявляет одни требования, фасадная — более строгие, а стекло для оптики требует наименьшей допустимости дефектов.
Типичные дефекты и причины
Ниже перечислены распространённые дефекты и их вероятные причины:
- Воздушные включения — неполное удаление газов при плавке.
- Черные точки и частички — примеси сырья или износ печи.
- Волнистость — нестабильность ванны или колебания температур.
- Загрязнения — проблемы при обработке или хранении.
Стандарты и сертификация
В разных регионах действуют свои критерии качества и правила маркировки. Для Европы это, например, серия стандартов EN, в России — ГОСТы, которые устанавливают параметры оптических и механических характеристик, методы испытаний и требования к маркировке.
При покупке всегда запрашивайте сертификаты и протоколы испытаний: это снижает риск получения продукции с несоответствием заявленным свойствам. Производители высокого уровня предоставляют полный пакет документов и готовы помочь с выбором подходящей модификации.
Экономика производства и экологические аспекты
Производство листов по флоат-методу энергоёмкое: требуются печи с высокой температурой и длительное время работы. В то же время современные заводы инвестируют в утилизацию тепла и снижение выбросов, что уменьшает экологический след процесса.
Рециклинг стекла — одно из немногих эффективных направлений утилизации: стеклобой можно вводить в шихту и существенно снижать энергоёмкость плавления. При этом качество конечного продукта зависит от чистоты и консистенции вторичного сырья.
Рынок и экономические тренды
Спрос на большие листы остаётся устойчиво высоким: строительство коммерческих зданий, жилищное строительство и автоиндустрия требуют материала с хорошими оптическими свойствами. В то же время рост цен на энергоносители влияет на себестоимость и ставит перед производителями задачи оптимизации.
Инвестирование в автоматизацию и повышение энергоэффективности — главный тренд последних лет. Заводы, которые смогли снизить энергозатраты на тонну продукции, получили конкурентное преимущество в цене и стабильности поставок.
Как выбирать и на что обращать внимание при покупке
При выборе ориентируйтесь на назначение: для окон достаточно стандартных листов, для фасада нужны более строгие допуски по волнистости и оптике, для мебели важна кромка и отсутствие включений. Правильно подобранная спецификация экономит деньги и время на стадии монтажа.
Проверяйте документы: сертификаты соответствия, протоколы испытаний, гарантийные условия. Узнайте у поставщика размеры максимально возможных листов и условия их доставки — транспортировка и хранение больших стекол требуют специальных креплений и упаковки.
Контроль качества при приёмке
На площадке приёмки проверяйте визуально поверхности в поперечном и продольном направлениях под разным углом освещения. Измерьте толщину и проверьте кромку на наличие сколов.
Если стекло предназначено для критичных задач, закажите дополнительные лабораторные испытания: светопропускание, глобальное и локальное отклонение толщины, ударные тесты для закалённых образцов.
Монтаж и уход
Правильный монтаж начинается с проектирования: учитывают температурные деформации, допустимые оперативные зазоры и способы крепления. Неправильно подобранные профили или уплотнители приводят к напряжениям в листе и скорому износу конструкции.
Уход за поверхностью прост — регулярная чистка мягкими моющими средствами и резиновой или микрофибровой салфеткой. Агрессивные абразивы и химически активные вещества повредят покрытия и приведут к помутнению поверхности.
Безопасность при эксплуатации
Если стекло подвергается высоким нагрузкам или находится в местах с повышенным риском механического воздействия, используйте закалённые или ламинированные варианты. Ламинированная плёнка удержит осколки при разрушении и снизит травмотичность.
Также важно учитывать местные нормы по защите людей: в ряде случаев требуются специальные маркировки и защитные элементы на стеклянных дверях и перегородках.
Будущее технологий — куда движется производство
Технологии идут в сторону интеграции функций: стекло уже не только прозрачное полотно, но и активный элемент энергосбережения, визуальной коммуникации и безопасности. На горизонте — массовое внедрение умных покрытий и функций динамической тонировки.
Другие тенденции — уменьшение энергетического следа производства и применение цифровой печати прямо на листах большого формата. Это откроет новые возможности для архитектурных решений и индивидуализации фасадов.