- История и смысл технологии
- Сырьё и профиль: основы прочности и тепла
- Разметка, нарезка и подготовка элементов
- Сварка углов и формирование рам
- Сборка стеклопакета и заполнение камеры
- Фурнитура и механизмы: точность и долговечность
- Уплотнение, дренаж и защита от воды
- Контроль качества: что и как проверяют
- Автоматизация и оборудование: современное лицо производства
- Экологические аспекты и переработка
- Инновации: что меняет рынок
- Монтаж: от цеха до окна в стене
- Типичный технологический процесс: пошаговая карта
- Таблица: сравнение двуслойного и трёхслойного стеклопакета
- Типичные ошибки и как их избежать
- Как выбирать производителя окон
- Практический опыт: наблюдения из цехов
- Последние штрихи перед отправкой заказчику
Пластиковые окна вошли в нашу жизнь так прочно, что кажется — они всегда были рядом. На самом деле за каждым окном стоит сложный набор процессов, материалов и контроля, которые и определяют его долговечность, энергоэффективность и удобство использования. В этой статье я пройду путь изделия шаг за шагом: расскажу о материалах, оборудовании, нюансах сборки и проверках качества, а также поделюсь практическими советами, которые накопил за годы наблюдений за производством.
История и смысл технологии
Первые массовые пластиковые окна появились в середине XX века и быстро завоевали популярность благодаря доступности и простоте в уходе. Со временем процессы довели до высокой степени автоматизации, а составы материалов улучшили, что позволило поднять прочность и теплоизоляцию изделий.
Важно понимать, что современная технология появилась не вдруг — это результат развития полимерной химии, механики и стандартов качества. Каждая новая итерация конструкции решала конкретные задачи: уменьшение теплопотерь, снижение веса, повышение герметичности и удобства монтажа.
Сырьё и профиль: основы прочности и тепла
Сердцем окна служит профиль из ПВХ, получаемый методом экструзии. Смеси поливинилхлорида содержат стабилизаторы, пластификаторы и модификаторы ударопрочности; от их состава зависят свойства конечного профиля. Также профиль проектируют многокамерным — внутренние перегородки создают воздушные камеры, которые снижают теплопередачу.
Помимо ПВХ, в профиль обязательно вставляют армирование — чаще всего из оцинкованной стали. Это придаёт конструкции необходимую жёсткость, особенно в больших проёмах и для створок. Наличие армирования влияет и на точность геометрии при длительной эксплуатации.
Уплотнители изготавливают из EPDM или термопластичных эластомеров. Они отвечают за герметичность и долговечность примыканий стекла и рам. Качество материала и профильной системы определяют, насколько окно будет сопротивляться проникновению влаги и сквознякам.
Производство ПВХ-профиля
Процесс начинается с экструзии — гранулы ПВХ плавят и проталкивают через форму матрицы, задающую сечение профиля. После выхода из экструзионного калибра профиль охлаждается в ванне, где фиксируются размеры и геометрия.
Контроль размеров критичен: отклонение на миллиметр в углу может привести к проблемам при сборке. На заводах применяют автоматические измерительные системы, которые отсеивают бракованные фрагменты перед нарезкой.
Типы и параметры профилей
Профили различаются количеством камер, шириной монтажной плоскости и наличием дополнительной теплоизоляции. Количество камер напрямую влияет на тепловые характеристики, но компромиссом остаётся цена и сложность экструзии.
Ширина профиля определяет максимальную толщину стеклопакета, которую можно применить, и общую энергоэффективность. Производственные спецификации учитывают типы заполнения и требования к армированию.
Разметка, нарезка и подготовка элементов
Следующий этап — подготовка к сборке. По замерам проёма на специальном программном обеспечении генерируют оптимальную раскладку створок и рам. Это уменьшает отходы и ускоряет производственный цикл.
Нарезка профиля выполняется на автоматических пилах с точностью до долей миллиметра. После резки торцы обрабатывают для подготовки к сварке: торцы выравнивают, убирают заусенцы и проверяют углы.
Особое внимание уделяется чистоте кромок — даже небольшие загрязнения на зоне сварки могут привести к холодным швам и снижению прочности. На некоторых производствах применяют воздушные и вакуумные очистители для обработки режущих зон.
Сварка углов и формирование рам
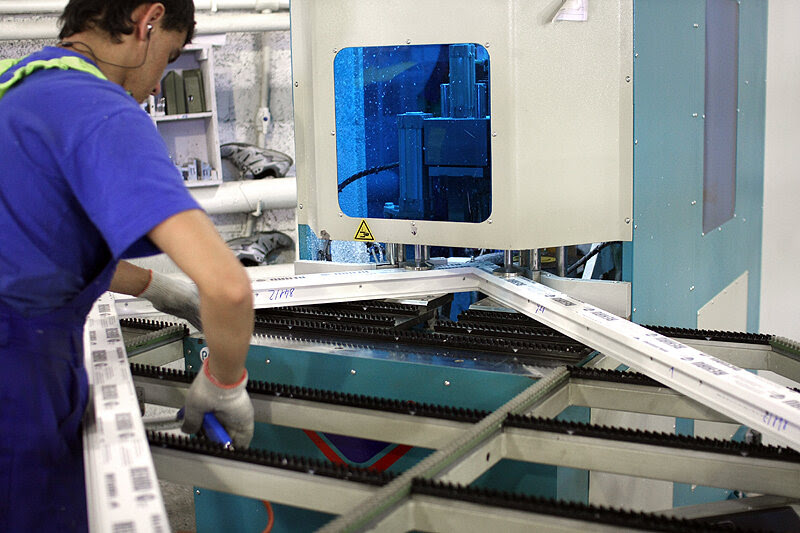
Соединение углов — ключевой технологический момент. Обычно используют технологию стыковой сварки на нагретой пластине. Две половины профиля прижимаются к нагревателю, затем быстро стыкуются и охлаждаются под прессом для получения монолитного соединения.
От качества сварки зависит герметичность и жёсткость рамы. Плохие швы проявляют себя через время в виде усадки, трещин или потери геометрии. Поэтому на линию сварки ставят камеры для визуального контроля и измерения прочности швов.
Альтернативные способы сварки
Кроме горячепластичной сварки используют сварку горячим воздухом и ультразвуковую. Горячий воздух применяется для профилей с более тонкими стенками или декоративными покрытиями, где прямая контактная пластина недопустима.
Ультразвуковой метод актуален для специализированных материалов и мелких деталей. Он обеспечивает локальный нагрев и быстрый цикл, но требует точной настройки оборудования.
Сборка стеклопакета и заполнение камеры
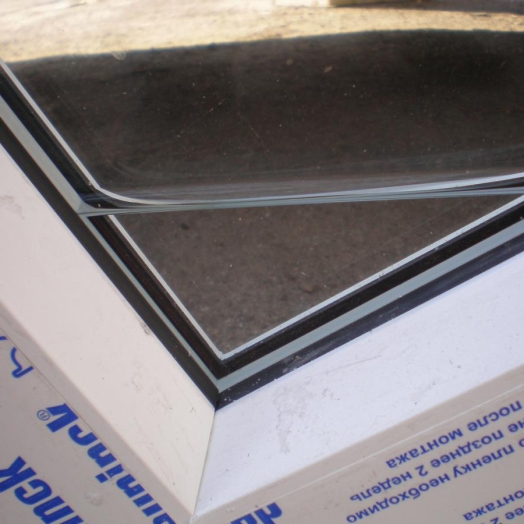
Стеклопакет состоит из двух или трёх стекол, разделённых дистанционными рамками. Промежуток между ними заполняют аргоном или иным инертным газом для снижения теплопередачи и усилия на конденсацию. Выбор толщины стекол и дистанции определяет конечные теплотехнические характеристики окна.
Специальные теплые дистанционные рамки уменьшают мостики холода по периметру. Внутри рамок устанавливают адсорбент — осушитель, который удаляет остаточную влагу и предотвращает запотевание. Сборка ведётся в строго контролируемых условиях, чтобы исключить пыль и влагу.
Герметизация стеклопакета
Двойной стик герметизации стал стандартом: первичный — бутиловый, служит для влагозащиты; вторичный — полиуретановый, силиконовый или полисульфидный, обеспечивает структурную прочность и эластичность. Правильный выбор герметика влияет на срок службы и устойчивость к ультрафиолету.
Во время герметизации контролируют толщину шва и равномерность нанесения. Недостаток клея на углах создаёт риск расслоения, избыток — эстетические дефекты и дополнительные напряжения в конструкции.
Фурнитура и механизмы: точность и долговечность
Фурнитура — это то, что превращает рамку и стекло в функциональное окно. Петельные узлы, замки, многозамковые механизмы и ограничители положения должны работать мягко и надёжно долгие годы. От их качества зависит безопасность и удобство эксплуатации.
Производители устанавливают механизмы, выдерживающие тысячи циклов открываний. На сборке фурнитуры важно выдержать допуски по монтажу, чтобы створки не задевали раму и закрывались без перекосов. Нередко фурнитуру проверяют на стендах, имитирующих эксплуатационные нагрузки.
Крепление стеклопакета и штапики
Стеклопакет фиксируют специальными штапиками, которые защёлкиваются в пазах профиля. Рекомендуется использовать несколько типов штапиков для разных зон, чтобы обеспечить равномерное прижатие стекла и снизить риск растрескивания при температурных колебаниях.
Монтаж штапиков тоже требует аккуратности: чрезмерная сила при установке или использование неподходящих инструментов часто становится причиной повреждений. В цехах применяют специальные приспособления для равномерного вдавливания штапика.
Уплотнение, дренаж и защита от воды
Грамотная схема дренажа защищает профиль от скопления воды и образования плесени в нижней части рам. Профили проектируют с внутренними каналами, которые отводят влагу наружу через отверстия дренажа. Эти отверстия прикрыты заглушками и не должны мешать внешнему виду окна.
Уплотнители обеспечивают контакт между рамой и створкой, они рассредоточены по контуру и выполняют разные функции: один отвечает за воздушную герметичность, другой — за гидроизоляцию. Подбор уплотнителей по жесткости и форме критичен для достижения требуемых показателей по воздухо- и водонепроницаемости.
Контроль качества: что и как проверяют
Качественный цикл не обходится без многоступенчатого контроля. На каждом этапе измеряют геометрию, ровность швов, плотность уплотнений и работу фурнитуры. Современные линии оснащены автоматикой, которая снимает статистику и немедленно сигнализирует о превышении допусков.
Проводят испытания на прочность, герметичность, сопротивление ветровой нагрузке и защиту от воды. Для этого используют как лабораторное оборудование, так и полевые стенды, где окно подвергают циклам температур, влажности и механических воздействий.
Параметры, на которые обращает внимание покупатель
Для пользователя важны устойчивость к продуванию, теплоизоляция и шумопоглощение. Эти параметры выражают в энергетических коэффициентах и классах по международным стандартам; при покупке стоит требовать паспорт изделия с результатами испытаний.
Также стоит обратить внимание на ровность швов, качество фурнитуры и наличие маркировки на профиле. Проверка сертификатов и репутации производителя поможет избежать проблем в эксплуатации.
Автоматизация и оборудование: современное лицо производства
Станки с числовым программным управлением (ЧПУ), автоматические сварочные столы и линии сборки экономят время и уменьшают человеческий фактор. Роботы способны выполнять точную резку, сверление и установку фурнитуры на высокой скорости и с малым процентом брака.
Автоматические линии по сборке стеклопакетов оснащают сушильными камерами, устройствами для наполнения аргоном и системами нанесения герметика в заданной дозировке. Это повышает повторяемость качества при массовом производстве.
Экономика автоматизации
Инвестиции в оборудование окупаются за счёт снижения трудозатрат, уменьшения расходов на брак и увеличения пропускной способности. Однако при малых объёмах производства экономически целесообразнее гибкое ручное изготовление, которое позволяет быстрее перенастраиваться под нестандартные заказы.
Переход на автоматизацию требует иного подхода к логистике сырья и организации цеха: важна бесперебойная подача профиля, стекла и фурнитуры, иначе линии простаивают.
Экологические аспекты и переработка
ПВХ долгое время критиковали за сложность переработки и возможную токсичность старых стабилизаторов. Современная индустрия перешла на более безопасные системы стабилизаторов и внедряет программы возврата и переработки отработанных рам.
Механическая переработка позволяет получать вторичное сырье для неответственных применений, а развитие технологий химического рециклинга обещает возвращать сырье в исходное состояние. На практике переработка требует сортировки по типам профилей и удалению армирования.
Инновации: что меняет рынок
Среди последних трендов — «тёплые» профили с интегрированными термовставками, улучшенные тёплые дистанционные рамки для стеклопакетов и активное применение трехкамерных систем с большим количеством уплотнений. Это даёт ощутимый выигрыш в коэффициенте теплопередачи без увеличения веса конструкции.
В производстве всё шире применяют цифровую трассировку и интеграцию замеров с CRM-системами, что позволяет минимизировать ошибки при передаче данных от замерщика к сборочному цеху. Это особенно важно для нестандартных проёмов и сложных архитектурных решений.
Монтаж: от цеха до окна в стене
Правильный монтаж — не менее важен, чем производство. Окно может быть идеально изготовлено, но установлено с нарушением монтажного шва или уклона в подоконнике, что приведёт к проблемам. Установка требует подготовки проёма, гидро- и пароизоляции, правильной установки уровня и фиксации анкерами.
Запенивание и герметизация монтажного шва выполняются с учётом вентиляции и подвижности конструкции. Для разных климатических условий применяют разные составы пены и наружных герметиков, чтобы шов не разрушался при сезонных деформациях.
Контроль монтажа и эксплуатационные рекомендации
После установки обязательно проверяют работу всех створок, отсутствие перекосов и герметичность швов. Я советую проверить окно в разные дни, при разной погоде: иногда дефекты проявляются при температурных контрастах.
Для продления срока службы следите за чистотой дренажей, раз в год смазывайте фурнитуру и проверяйте уплотнители на эластичность. Эти простые действия устраняют большинство типичных проблем.
Типичный технологический процесс: пошаговая карта
Ниже приведён упрощённый список основных этапов, который отражает последовательность работ в цехе.
- Разработка заказа и подготовка чертежей.
- Экструзия и приемка профиля.
- Нарезка и подготовка к сварке.
- Сварка углов, армирование.
- Подготовка и установка стеклопакетов.
- Монтаж фурнитуры и уплотнений.
- Контроль качества и маркировка.
- Упаковка и отгрузка заказчику.
Каждый пункт включает ряд подпроцессов и контрольных операций, которые обеспечивают соответствие требованиям по прочности, тепло- и звукоизоляции.
Таблица: сравнение двуслойного и трёхслойного стеклопакета
Ниже — краткая таблица, помогающая понять ключевые различия и практическое применение разных типов стеклопакетов.
| Параметр | Двухкамерный (2 стекла) | Трёхкамерный (3 стекла) |
|---|---|---|
| Теплоизоляция | Хорошая | Очень хорошая |
| Шумоизоляция | Достаточная для городской квартиры | Лучше для шумных улиц |
| Вес и нагрузка на профиль | Меньше | Больше, требует усиленного армирования |
| Цена | Ниже | Выше |
| Энергоэффективность при низких температурах | Средняя | Выше |
Типичные ошибки и как их избежать
Частые проблемы — плохие сварные швы, неверно подобранная фурнитура и некачественная герметизация. Эти дефекты чаще всего связаны с экономией на материалах или недостаточной квалификацией персонала.
Избежать их поможет строгий входной контроль сырья, квалифицированный наладчик станков и культура производства. В отделе качества важно вести журнал несоответствий и своевременно корректировать технологию.
Как выбирать производителя окон
При выборе опирайтесь не только на цену, но и на прозрачность производства. Просите показать образцы, сертификаты, панели со спецификациями профиля и результаты лабораторных испытаний. Наличие сервисной службы и гарантии также важны.
Стоит посетить производственные цеха, если есть такая возможность: лично видеть линии экструзии, сварки и сборки даёт лучшее понимание, как будет работать поставщик в долгосрочной перспективе. Лично я несколько раз убеждался, что внешний лоск салона и реальное состояние цеха нередко различаются.
Практический опыт: наблюдения из цехов
Раз в несколько лет я посещаю производства, чтобы следить за новыми решениями. Запомнился цех, где внедрили систему отслеживания каждой единицы по QR-коду: это позволило оперативно выявлять и исправлять проблему уже после монтажа. Такие мелочи экономят и время, и репутацию.
Ещё важный момент — отношение к мелочам. На одном заводе мастера собирают пробные окна и ставят их в специально оборудованную камеру на сутки при отрицательных температурах. Это простое тестирование отсеивает до 5 процентов потенциальных рекламаций до отгрузки.
Последние штрихи перед отправкой заказчику
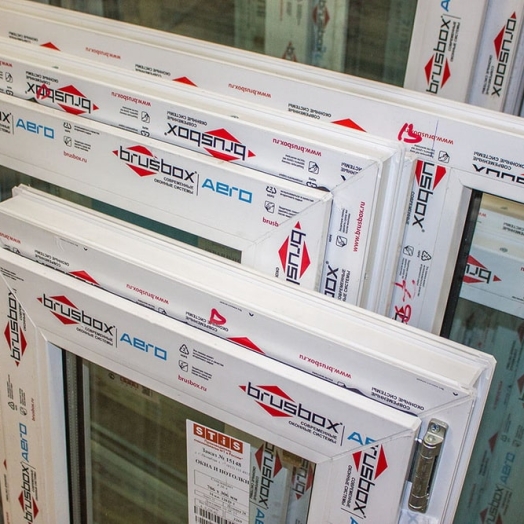
Перед упаковкой изделия проходят финальный визуальный осмотр и тестирование работы всех узлов. На каждом изделии проставляют маркировку с датой изготовления и серийным номером — это поможет в будущем при рекламациях и гарантийном обслуживании.
Упаковка должна защищать углы и стеклопакет от ударов при транспортировке. Нередко используют пенопластовые уголки и специальную стрейч-плёнку, а крупные конструкции доставляют в специальных деревянных боксах.
Технология изготовления пластиковых окон сочетает в себе сложные инженерные решения, тщательный подбор материалов и строгий контроль качества. Понимание ключевых этапов производства помогает выбирать надёжного производителя и обслуживать окна так, чтобы они служили десятилетиями. Если вы планируете менять окна или сотрудничать с производителем, используйте эту статью как карту ориентиров: она поможет задать правильные вопросы и сделать обоснованный выбор.